Quels changements la fabrication additive métallique apporte-t-elle à la conception des outils de coupe ?
Quiconque a déjà usiné du titane connaît le problème. Le programme est éprouvé, les progrès sont prudents, et pourtant l'outil lâche bien avant la fin prévue. Souvent, le problème ne vient pas de la qualité de la plaquette, mais du fait que la chaleur ne peut pas s'évacuer.
Le Ti-6Al-4V conduit la chaleur à environ 7 W/m·K, soit environ sept fois moins vite que l'acier au carbone. Lorsque les copeaux ne peuvent pas évacuer cette chaleur, ils restent en contact avec le tranchant, ce qui provoque une usure rapide de ce dernier, qui chauffe suffisamment pour perdre en dureté. Les superalliages de nickel présentent un comportement similaire.
Ces matériaux ne sont plus limités à l'aérospatiale. Les secteurs médical, énergétique et automobile les utilisent quotidiennement, et les ingénieurs en outillage doivent relever un double défi : maintenir la lame suffisamment froide pour préserver sa dureté tout en fournissant des outils sur mesure plus rapidement que ne le permettent les méthodes d'usinage et d'assemblage conventionnelles.
Et si une partie de la solution ne se situait pas du tout à la périphérie, mais au sein même du corps ? Telle est la question.Technologies Laser Bright (BLT)L'entreprise a entrepris de répondre à cette question en redessinant un disque de fraisage et un porte-outil sous forme de pièces imprimées en une seule pièce sur son imprimante BLT-S400. Les résultats offrent un point de référence pratique quant à la contribution de la fabrication additive métallique à un programme d'outillage, et permettent d'identifier les sources réelles des gains.
Défis communs
L'efficacité du refroidissement est fondamentalement limitée
Les canaux de refroidissement rectilignes ne peuvent pas atteindre les points chauds de coupe, ce qui limite la durée de vie de l'outil et les performances d'usinage.
La liberté de conception est restreinte.
Les géométries internes complexes et les structures légères restent difficiles à réaliser, ce qui limite le potentiel de performance.
La production en petites séries demeure coûteuse.
Les outils sur mesure nécessitent un outillage dédié et plusieurs étapes de processus, ce qui entraîne des délais de livraison longs et des coûts élevés.
La réactivité ne peut pas suivre le rythme
La demande de plus en plus dynamique fait des délais de livraison un goulot d'étranglement critique.
Liquide de refroidissement intégré, non percé.
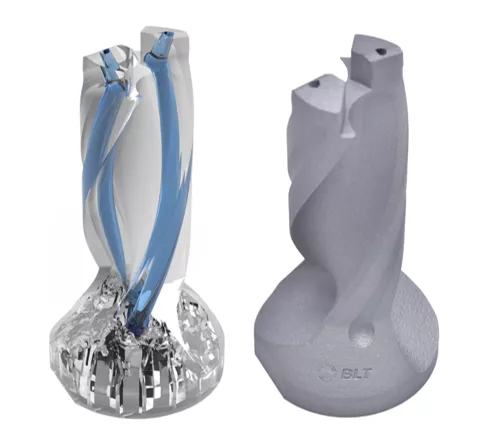
Les passages de refroidissement percés sont limités aux lignes droites et aux zones accessibles par le foret ; ils sont donc ajoutés une fois la géométrie de l'outil définie. En raison de cela, le liquide de refroidissement sort souvent près de la zone de coupe plutôt qu'à celle-ci.
L'approche de BLT inverse cet ordre. Les canaux font partie intégrante de la conception dès le départ et sont agencés pour acheminer le liquide de refroidissement directement vers l'arête de coupe. Ceci vise à maintenir la température de l'arête basse afin d'aider l'outil à conserver sa dureté.
Il y a un deuxième avantage, moins évident. Grâce à la précision dimensionnelle de la fabrication du corps et de ses canaux internes, la masse est répartie plus uniformément autour de l'axe, ce qui améliore l'équilibre. Un outil mieux équilibré assure également un flux de liquide de refroidissement plus constant lors de la rotation, de sorte que le fluide se dirige là où les canaux le prévoient.
Des outils plus légers, moins de rebuts
L'usinage d'un corps de fraise à partir d'une barre pleine nécessite deux éléments avant même la conception : le poids de l'outil et la quantité de matière qui sera évaporée sous forme de copeaux. Pour un corps creux et léger, une grande partie de la barre initiale est éliminée dans la pièce finie.
L'impression modifie ces deux valeurs. Le disque de fraisage intégré de BLT pèse 0,524 kg et son porte-outil 0,228 kg. Chaque pièce étant fabriquée par assemblage plutôt que par usinage, sa mise en forme ne génère aucun copeau et la poudre non fusionnée peut être récupérée et réutilisée. Grâce à la liberté de conception offerte par la fabrication additive, BLT a également pu concevoir des géométries cannelées plus complexes qui auraient autrement nécessité des opérations d'usinage conventionnelles supplémentaires.
La perte de poids est avantageuse à la broche. L'inertie de rotation est proportionnelle au carré de la masse et du rayon ; par conséquent, l'usinage près du diamètre extérieur a un impact considérable. Une inertie plus faible se traduit par une accélération et une décélération plus rapides, une moindre sollicitation des roulements et des changeurs d'outils, ainsi qu'une consommation d'énergie réduite à chaque cycle. Sur les machines à changement d'outils fréquents, ces économies, même minimes, se répètent des milliers de fois par poste.
De l'outil personnalisé à la production en série
L'objection habituelle à l'outillage par fabrication additive est d'ordre économique : convenable pour un prototype, trop lent pour la production. Pour les composants petits et complexes, les chiffres prouvent le contraire.
Sur unBLT-S400,BLT a fabriqué 115 porte-forets indexables (31 × 32 × 126 mm, acier à outils) en une seule opération de 48 heures, soit environ 25 minutes de temps machine par pièce. Un porte-outils de tournage plus petit peut accueillir 408 pièces sur une seule plaque. Le volume de fabrication de la machine (400 × 300 × 400 mm) et jusqu'à six lasers permettent cette densité de production. BLT l'a conçue pour une faible consommation de gaz et un fonctionnement continu 24 heures sur 24, 7 jours sur 7.
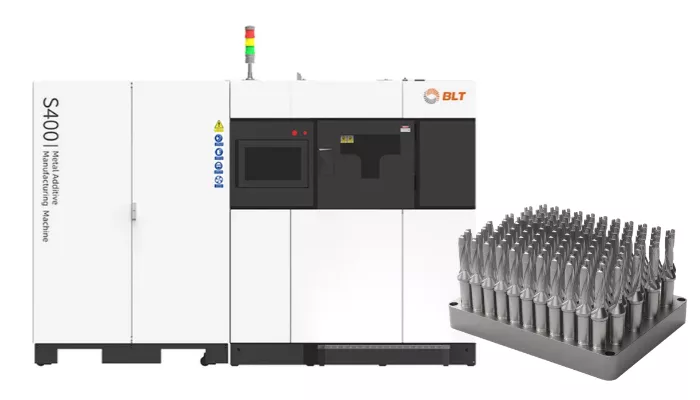
Cette même plateforme permet de créer des pièces uniques. Sans outillage ni montage dédiés à amortir, un outil conçu pour une pièce ou une machine spécifique coûte à peine plus cher à fabriquer qu'un outil standard, et un outil sur mesure peut simplifier l'opération de fraisage qu'il permet.
C'est important d'avoir des attentes réalistes. Les corps d'outils imprimés sont des pièces quasi finies, pas des pièces finies. Le traitement thermique, l'élimination des supports et l'usinage de finition des surfaces de positionnement et des logements d'inserts font partie intégrante du processus et doivent être intégrés à la conception dès le départ.
Appliquez ceci à vos propres outils
Le point commun des résultats de BLT ne réside pas dans l'imprimante elle-même, mais dans une approche différente de la conception des outils : elle commence par le circuit de refroidissement, la masse à prendre en compte et le matériau réellement nécessaire, plutôt que par une barre d'ébauche.
Une première étape pratique consiste à choisir un outil de votre gamme actuelle qui s'use rapidement en titane ou en Inconel, ou un porte-outil sur mesure que vous commandez en petites quantités. Modélisez son circuit de refroidissement dansSimulation de débit SOLIDWORKSFaites une étude topologique du système et comparez le résultat avec la conception actuelle. Votre équipe disposera ainsi de données probantes avant de s'engager dans la compilation.
Trouvez le système adapté à vos pièces
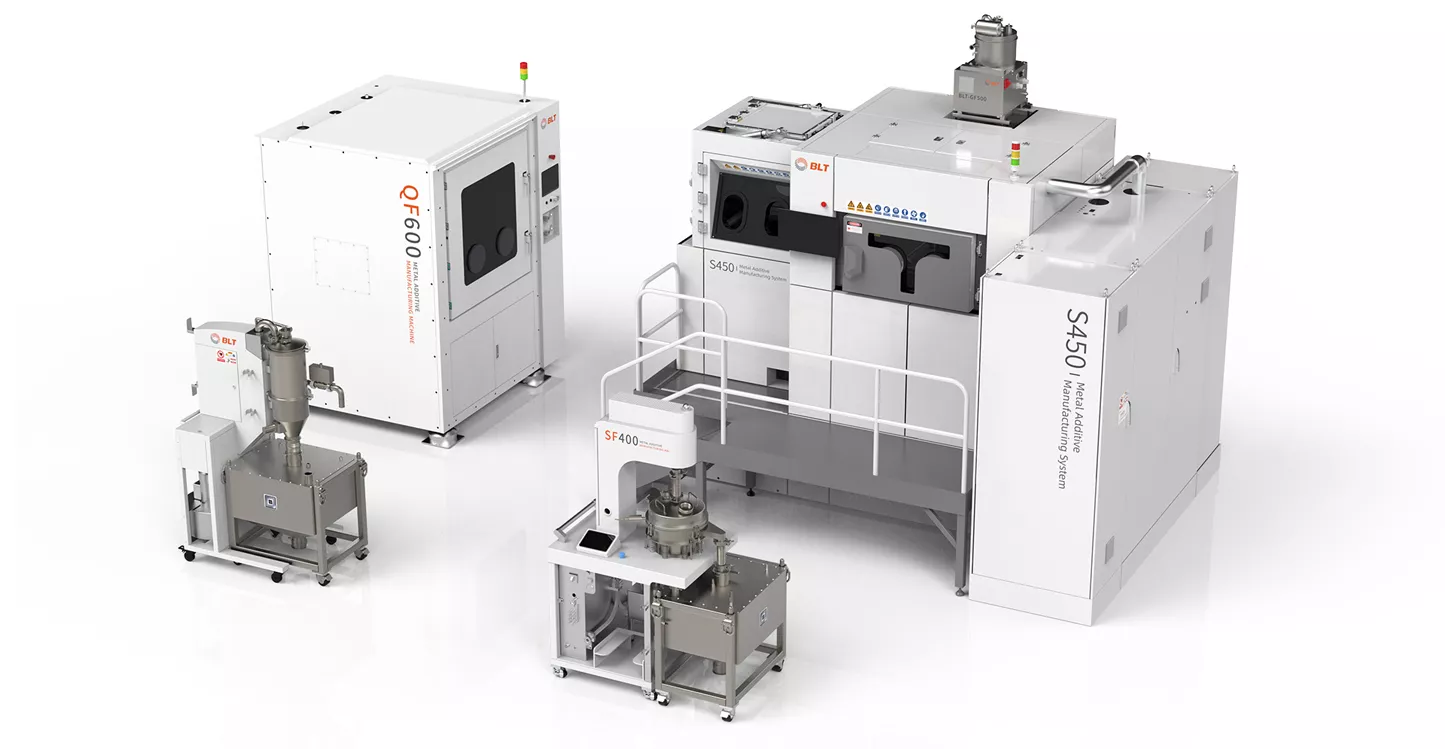
Quel système et quel matériau conviennent à vos pièces ? GoEngineer offre la gamme complète de BLT, des machines de laboratoire aux systèmes de production grand format, ainsi que les alliages compatibles avec chacune d’elles.
Plus de nouvelles sur l'impression 3D
Le PDG de BLT fait le point sur l'impression 3D métal et ses perspectives d'avenir
Matériau d'impression 3D en cuivre à l'échelle métrique de BLT pour la propulsion spatiale
Qui imprime l'avenir ? Immersion dans 10 entreprises utilisant la technologie BLT Metal AM
À propos de GoEngineer
GoEngineer offre des logiciels, des technologies et une expertise qui permettent aux entreprises de libérer l'innovation en matière de conception et de livrer de meilleurs produits plus rapidement. Avec plus de 40 ans d'expérience et des dizaines de milliers de clients dans les secteurs de la haute technologie, des dispositifs médicaux, de la conception de machines, de l'énergie et d'autres industries, GoEngineer fournit des solutions de conception de premier plan avec SOLIDWORKS CAD, l'impression 3D Stratasys, la numérisation 3D Creaform et Artec, CAMWorks, PLM, et plus.
Recevez directement dans votre boîte de réception notre vaste gamme de ressources techniques.
Vous pouvez vous désabonner à tout moment.